


Language

Domů / Novinky / Novinky z oboru / Tepelně indukční vložky pro farmaceutické lahve: výběr a těsnění
Tepelně indukční vložky pro farmaceutické lahve: výběr a těsnění
2026.10.01
Naplněná HDPE láhev opouští plnicí linku s uzávěrem utaženým podle specifikace. Prochází pod indukčním těsněním a o několik sekund později by měla být fólie uvnitř uzávěru přilepena k okraji láhve. Pokud je nastavení vložky, uzávěru nebo těsnění nesprávné, balení může vypadat dobře, ale neprojde testem těsnosti. Tepelně indukční vložka proto není obecný fóliový disk. Je součástí utěsněného systému, který zahrnuje uzávěr, povrchovou úpravu hrdla nádoby, indukční těsnění a kontroly kvality. Tato příručka vysvětluje, co vložka dělá, jak ji vybrat, kde selhávají těsnění a co ověřit před výrobou.
Co je tepelná indukční vložka a co obsahuje
Tepelně indukční vložka je vícevrstvé těsnění, které sedí uvnitř uzávěru. Když uzavřená nádoba prochází indukčním polem, vrstva hliníkové fólie se zahřívá vířivými proudy. Teplo roztaví polymerní tepelně svařovací vrstvu na straně nádoby. Tlak z uzávěru drží změkčenou vrstvu na okraji láhve; po ochlazení zůstává fólie přilepená k nádobě a tvoří utěsněnou membránu.
| Vrstva | Běžný materiál | Primární funkce | Co ověřit |
|---|---|---|---|
| Fólie | Hliníková fólie | Vytváří teplo a poskytuje vlhkost a kyslíkovou bariéru | Tloušťka, vodivost, dírky, třída |
| Tepelné těsnění | Polymerní povlak nebo vosková směs | Při zahřívání přilne k okraji nádoby | Kompatibilita s HDPE, PP, PET, sklem; pevnost těsnění |
| Zálohování | Karton, molitan, PET, buničina | Podporuje vložku v uzávěru a kontroluje kompresi | Tloušťka, hustota, odpružení, střih čepice |
Jak funguje tepelné indukční těsnění
Indukční těsnění je bezkontaktní proces. Cívka těsnění vytváří střídavé elektromagnetické pole. Hliníková fólie ve vložce se zahřívá a vrstva tepelného těsnění se roztaví. Utahovací moment uzávěru a horní zatížení nádoby zajišťují tlak pro lepení. Poté, co nádoba opustí cívku, těsnění se ochladí a zpevní.
Čtyři proměnné řídí výsledek:
- Výkon: příliš nízký způsobuje slabé těsnění; příliš vysoko pálí vložky nebo deformuje čepice.
- Doba prodlevy: Rychlost linky mění dobu expozice, takže recept při 60 lahvích za minutu může selhat při 120.
- Tlak a točivý moment: nízký točivý moment vytváří kanály; nadměrný točivý moment deformuje uzávěr.
- Chlazení: spoj musí před manipulací nebo etiketováním ztuhnout.
Proveďte nastavení se skutečnou nádobou, uzávěrem, vložkou, produktem a rychlostí linky. Nastavení zkopírované z jiné velikosti láhve je pouze výchozím bodem.
Proč farmaceutické obaly používají tepelně indukční vložky
V regulovaném balení podporuje vložka několik funkcí najednou:
- Důkaz manipulace: nalepená fólie ukazuje, že nádoba nebyla otevřena.
- Prevence úniku: snižuje riziko úniku kapaliny během přepravy.
- Bariéra proti vlhkosti a kyslíku: fólie pomáhá chránit citlivé léky.
- Kontrola kontaminace: membrána omezuje mikrobiální pronikání.
- Ochrana proti krádeži: je viditelná porušená pečeť.
Tyto výhody jsou důležité pro injekční lahvičky, infuzní lahvičky, lahvičky s vakcínami, perorální tekutiny a diagnostická činidla. Vložka nenahrazuje dobrý uzávěr nebo ověřený proces plnění, ale je kritická pro integritu uzávěru nádoby. Například systém uzavírání lahviček, který používá hliníkové plastové uzávěry na lahvičky musí být posuzovány jako kompletní celek, nikoli jako samostatné části.
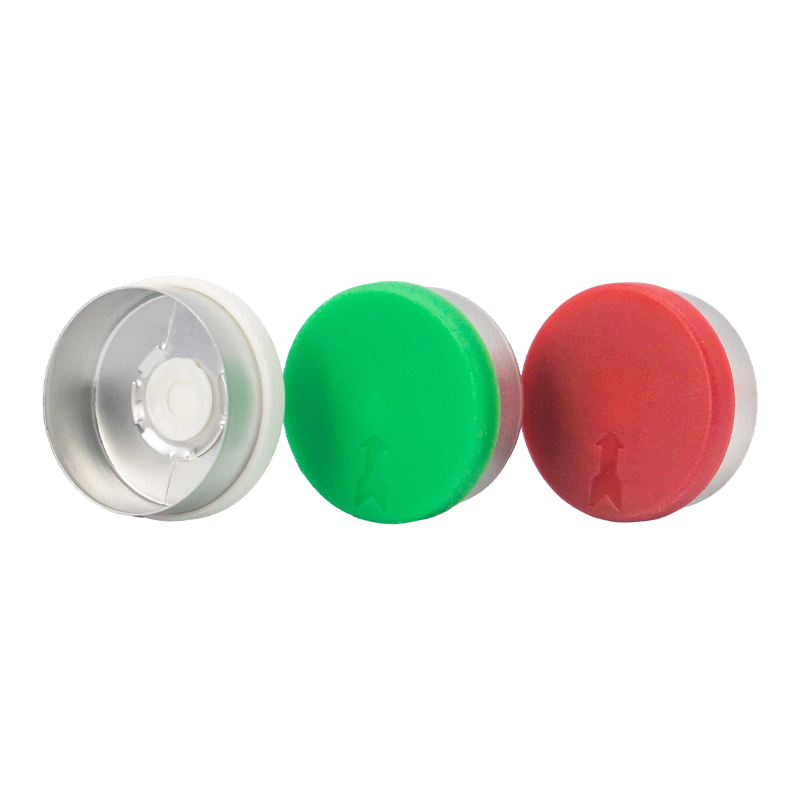 Velkoobchodní hliníkovo-plastové uzávěry pro injekční lahvičky a lahve s vakcínami Kompozitní uzávěr lahvičky s hliníkovým pláštěm, plastovou vložkou a pryžovou zátkou, určený k ochraně injekčních přípravků. Vyrábí se v čistých prostorách GMP s velkovýrobou hliníkovo-plastových uzávěrů. Zobrazit produkt →
Výběr správné vložky pro vaši nádobu a uzávěr
Začněte kontejnerem, ne katalogem vložek. Povrchová úprava hrdla, materiál a stav povrchu určují, která vrstva tepelného spoje se spojí. Vložka pro HDPE nemusí spolehlivě těsnit k PP, PET, sklu nebo potaženému břitu. Materiál uzávěru, hloubka kapsy vložky, design závitu a krouticí moment také ovlivňují tlak na těsnění.
Před vyžádáním vzorků zkontrolujte tyto položky:
- Materiál nádoby a konečná úprava hrdla, včetně průměru, závitu a rovinnosti břitu.
- Typ čepice a rozměry kapsy vložky.
- Teplota plnění a zda je produkt plněný za horka, v retortě nebo zmrazený.
- Sterilizační metoda, jako je ethylenoxid, gama nebo autokláv.
- Cílová rychlost linky, model tmelu a rozsah výkonu.
- Požadovaná pevnost těsnění, rychlost úniku a výkon bariéry.
Pěnový podklad může tolerovat více variací čepice; papírový podklad může poskytnout pevnější utěsnění. Nesprávná podložka může po utěsnění vypadnout z uzávěru nebo se přilepit. U infuzních nádob lze uzávěry Euro PP s tažným nebo twinportovým designem spárovat s kompatibilními vložkami, ale okénko těsnění musí být ověřeno.
 Stahovací Euro PP uzávěry pro infuzní a roztokové láhve Polypropylenové uzávěry s integrovanými stahovacími kroužky pro přístup k lahvičkám s infuzí a roztokem bez použití nářadí. Kompatibilní vložky a parametry těsnění by měly být ověřeny pro danou aplikaci. Zobrazit produkt →
Běžné poruchové režimy a jak je diagnostikovat
Většina defektů indukčního těsnění pochází z nesouladu nebo posunu, nikoli z jediné špatné vložky. Tabulka mapuje běžné příznaky na pravděpodobné příčiny a první kontroly.
| Symptom | Pravděpodobná příčina | První kontroly |
|---|---|---|
| Slabé nebo částečné těsnění | Nízký výkon, krátká doba prodlevy, nízký krouticí moment uzávěru nebo znečištěný břit | Ověřte výstup těsnění, rychlost linky, krouticí moment uzávěru a stav břitu |
| Fólie stuck in cap | Přehřátí, špatná uvolňovací vrstva nebo nadměrné stlačení čepice | Snižte výkon nebo dobu prodlevy; zkontrolujte konstrukci vložky a hloubku uzávěru |
| Spálená nebo zabarvená vložka | Výkon je příliš vysoký, cívka příliš blízko nebo dvojitý průchod těsnicím prostředkem | Změřte mezeru cívky; potvrďte, že kontejnery jednou projedou správnou rychlostí |
| Netěsnost po utěsnění | Kanál pod fólií, oválný krk nebo poškozený okraj | Zkontrolujte povrch hrdla, vystředění vložky a oblast těsnění pomocí barviva nebo vakuového testu |
| Zkreslení čepice | Nadměrné teplo nebo tenká stěna uzávěru | Zkontrolujte pryskyřici víčka, tloušťku stěny a dobu chlazení |
Nenastavujte výkon sám. Teplo, čas, tlak a chlazení se vzájemně ovlivňují. Změna dodavatele čepice nebo šarže vložky může okno posunout. Uchovávejte záznamy o nastavení tmelu, krouticím momentu uzávěru, šarži vložky a výsledcích testů, aby bylo možné vysledovat posun.
Nastavení a ověření procesu těsnění
Začněte kontrolovanou zkouškou s použitím výrobní nádoby, uzávěru, vložky, produktu a rychlosti linky. Testujte nízký, střední a vysoký výkon a dobu prodlevy. Zkontrolujte vzor spoje, zda neobsahuje stejnoměrný prstenec bez stop spálení nebo kanálků.
Ověření by mělo zahrnovat:
- Test odlupování nebo roztržení těsnění.
- Zkouška těsnosti penetrace barviva nebo vakuového rozpadu.
- Vizuální kontrola pokrytí fólií, záhybů a poškození krytu.
- Zkouška točivého momentu po utěsnění a simulované přepravě.
- Stabilita nebo simulace přepravy v případě potřeby.
Během výroby kontrolujte v definovaných intervalech výkon těsnění, rychlost linky, krouticí moment uzávěru a kvalitu těsnění. Uchovávejte samostatné recepty pro každou velikost láhve.
Dodavatel a kontrola kvality
Dodavatel vložky by měl poskytnout specifikace materiálu, údaje o vrstvě tepelného těsnění, informace o migraci nebo biokompatibilitě, kde je to relevantní, sledovatelnost šarže a doporučená těsnící okna. U farmaceutických obalů snižuje riziko výroba v čistých prostorách a dokumentovaný systém kvality. ISO 9001 a soulad s GMP jsou praktickými signály, že dodavatel rozumí regulovaným trhům.
Jiangsu Changjiang Lids Co., Ltd. vyrábí farmaceutické obaly od roku 2000 a provozuje čistou místnost C A. Její sortiment zahrnuje hliníkové uzávěry, hliníkové plastové uzávěry, uzávěry Euro PP a uzávěry injekčních lahviček, infuzních lahví a perorálních tekutin. Uvádí roční kapacitu 3 miliard hliníkových a hliníkových plastových uzávěrů a 800 milionů polypropylenových uzávěrů se systémy GMP a ISO 9001. Protože vložka, uzávěr a hrdlo láhve musí spolupracovat, je tato zkušenost s výrobou uzávěrů relevantní. Můžete vyžádejte si vzorky nebo kontrolu vložky pro potvrzení vhodnosti před výrobou.
Zeptejte se, jak jsou kontrolovány šarže vložek a jak jsou řízeny změny u dodavatelů fólií nebo fólií. Nový tepelně utěsněný povlak může změnit těsnicí výkon, i když hotové víčko vypadá stejně.
Klíčové poznatky pro výběr tepelné indukční vložky
- Zacházejte s vložkou jako se součástí kompletního uzavíracího systému s uzávěrem, nádobou, těsněním a procesem.
- Přizpůsobte vrstvu tepelného těsnění materiálu nádoby a metodě sterilizace.
- Ovládání výkonu, doby prodlevy, tlaku, točivého momentu a chlazení v jednom okně.
- Proveďte ověření pomocí zkoušek těsnosti a pevnosti těsnění a poté sledujte výrobu.
- Spolupracujte s dodavatelem, který dokumentuje materiály, sledovatelnost šarže a kontroly čistých prostor.
Tepelně indukční vložka vypadá jednoduše, ale chrání produkt od plnicí linky k pacientovi. Definujte požadavek, otestujte skutečný systém a udržujte proces pod kontrolou.
Novinky
-
Naplněná lahvička s perorální suspenzí vyjede z linky, víčko zákazník odkroutí a fóliový kotouček zůstane přilepený uvnitř uzávěru místo na okraji lahve. Neexistuje žádná peč...
READ MORE -
Lahvička vakcíny opouští plnicí linku, cestuje nákladním autem a přijíždí s tenkým filmem tekutiny na rameni. Víčko je těsné, ale vnitřní těsnění se nikdy nespojilo. Tepelné ...
READ MORE -
Plnicí linka s rychlostí 200 lahviček za minutu se náhle zastaví. Každý uzávěr z poslední šarže má volnou fóliovou vložku a test těsnosti selže. Na vině je málokdy samotná če...
READ MORE -
Naplněná HDPE láhev opouští plnicí linku s uzávěrem utaženým podle specifikace. Prochází pod indukčním těsněním a o několik sekund později by měla být fólie uvnitř uzávěru př...
READ MORE
Související produkty
-

Ochranný a sterilní obalový roztok určený pro skladování kontaktních čoček. Nádoba z polypropylenu (PP) s integrovaným fóliovým těsněním zajišťuje integritu produktu, zadržování vlhkosti a ochranu ...
Zobrazit více -

Ochranný a sterilní obalový roztok určený pro skladování kontaktních čoček. Nádoba z polypropylenu (PP) s integrovaným fóliovým těsněním zajišťuje integritu produktu, zadržování vlhkosti a ochranu ...
Zobrazit více -

Odolné a přenosné řešení pro skladování kapalin určené pro bezpečnou přepravu a manipulaci se zdravotně nezávadnými až polonebezpečnými kapalinami. Zajišťuje bezpečné uzavření, snadné nalévání a sp...
Zobrazit více -

Přesné těsnící řešení navržené pro systémy podávání léků na bázi zásobníků, jako jsou předplněné injekční stříkačky a injekční pera. Zajišťuje sterilní integritu a bezpečný a spolehlivý přístup k j...
Zobrazit více -

Spolehlivý a viditelný těsnící roztok určený pro standardní injekční lahvičky. Zajišťuje integritu těsnění nádoby a bezpečný přístup k jehle pro tekuté léky. Profesionální těsnící komponent urče...
Zobrazit více -

Hliníková plomba prokazatelná proti porušení určená pro injekční lahvičky. Vyznačuje se integrovaným stahovacím kroužkem, který po zatažení zcela odstraní celý hliníkový uzávěr z hrdla lahvičky, př...
Zobrazit více
-
Kontaktujte nás
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 č. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Čína
Informace uvedené na této webové stránce jsou určeny pouze pro použití v zemích a jurisdikcích mimo Čínskou lidovou republiku.
-
Produkt
Hliníkovo-plastové uzávěry Hliníkové uzávěry Euro PP kšiltovky PP obaly na kontaktní čočky s fóliovým těsněním Plastový věšák na infuzní láhev Plastový kanystr -
WhatsApp
Chrisi

-
WeChat
Lilian

autorská práva © 2025 Jiangsu Changjiang Lids Co., Ltd. Všechna práva vyhrazena.
OEM výrobce farmaceutických obalů
Dodavatel farmaceutických uzávěrů
